


Profesionálny výrobca PPR Pipe Plastové extrudéry PPR Pipe Extrusion Making Machine
Popis
| podmienka: | Nové | Stav prášku: | 380V/50HZ alebo prispôsobené |
|---|---|---|---|
| Kapacita: | 150-220 kg / h alebo prispôsobené | Priemery potrubí: | 20-110 mm alebo prispôsobené |
| Vhodné materiály: | HDPE PPR LDPE LLDPE | ||
| Zvýrazniť: |
Linka na výrobu plastových rúr PPR 20 mm,Linka na výrobu rúr PPR 110 mm,Stroj na vytláčanie rúr 110 mm PPR |
||
Výrobná linka stroja na vytláčanie plastových rúr PPR
Výrobný tok:
Suroviny+farebná predzmes → miešanie → vákuové kŕmenie → sušenie surovín → jednozávitovkový extrudér → extrudér s farebným drôtom → špirálová forma → objímka na tvarovanie → sprejová vákuová tvarovacia krabica → nádrž na chladiacu vodu v spreji → stroj na kódovanie striekaním → stroj na trakciu → kontrola a balenie hotového výrobku.
Ako riešiť problémy pri výrobe PPR rúr
1. Prítomnosť spálených stôp na povrchu trubice môže byť spôsobená nadmernou teplotou na tele alebo nose; Hlava stroja a filter nie sú dôkladne vyčistené; Nečistoty v granulovanom materiáli; Zlá tepelná stabilita surovín alebo nedostatočné dávkovanie tepelnej stability; Prístroj na reguláciu teploty nefunguje správne.
2. Čierne pruhy na povrchu potrubia môžu byť spôsobené vysokou teplotou hlavy a tým, že filter nie je dôkladne vyčistený.
3. Nedostatok lesku na povrchu rúry môže byť spôsobený nízkou alebo vysokou teplotou formy.
4. Vrásky na povrchu rúry môžu byť spôsobené nerovnomernou teplotou okolo formy; Chladiaca voda je príliš horúca; Trakcia je príliš pomalá.
5. Drsnosť vnútornej steny potrubia môže byť spôsobená nízkou teplotou jadrovej tyče; Telesná teplota je príliš nízka; Teplota skrutky je príliš vysoká.
6. Trhliny na vnútornej stene potrubia môžu byť spôsobené nečistotami v materiáli; Teplota jadrovej tyče je príliš nízka; Nízka telesná teplota; Rýchlosť ťahu je príliš vysoká.
7. Vnútorná stena potrubia môže mať nerovnosti, čo môže viesť k nadmerne vysokej teplote skrutky; Rýchlosť skrutky je príliš vysoká.
8. Na vnútornej stene potrubia môžu byť bubliny, ktoré mohli zvlhnúť.
9. Nerovnomerná hrúbka steny rúry môže spôsobiť, že forma ústia a forma jadra nebudú zarovnané; Nerovnomerná teplota hlavy; Nestabilná trakcia; Stlačený vzduch je nestabilný.
10. Ohýbanie rúr môže mať za následok nerovnomernú hrúbku steny; Nerovnomerná teplota okolo hlavy stroja; Chladiaca drážka hlavy stroja a trakčné rezacie centrum nie sú zarovnané; Otvory na oboch koncoch chladiacej drážky nie sú sústredné.
11. Výrobok sa môže stať krehkým v dôsledku nedostatočnej plastifikácie tela; Rýchlosť skrutky je príliš vysoká; Teplota hlavy je príliš nízka; Viskozita živice je príliš vysoká.
12. Veľké pozdĺžne alebo priečne zmrštenie rúry môže viesť k veľkému radiálnemu rozdielu medzi priemerom dimenzovacej manžety a vnútorným priemerom matrice (priečne); Rýchlosť ťahu je príliš vysoká (pozdĺžna).
13. Náhle pomalé vypúšťanie môže spôsobiť vysokú teplotu v sekcii podávania závitovky; Vniknutie vody do trupu; Tlak taveniny v hlave stroja je nízky.
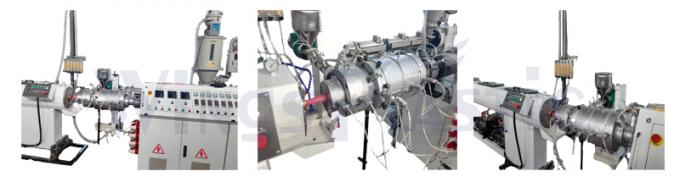
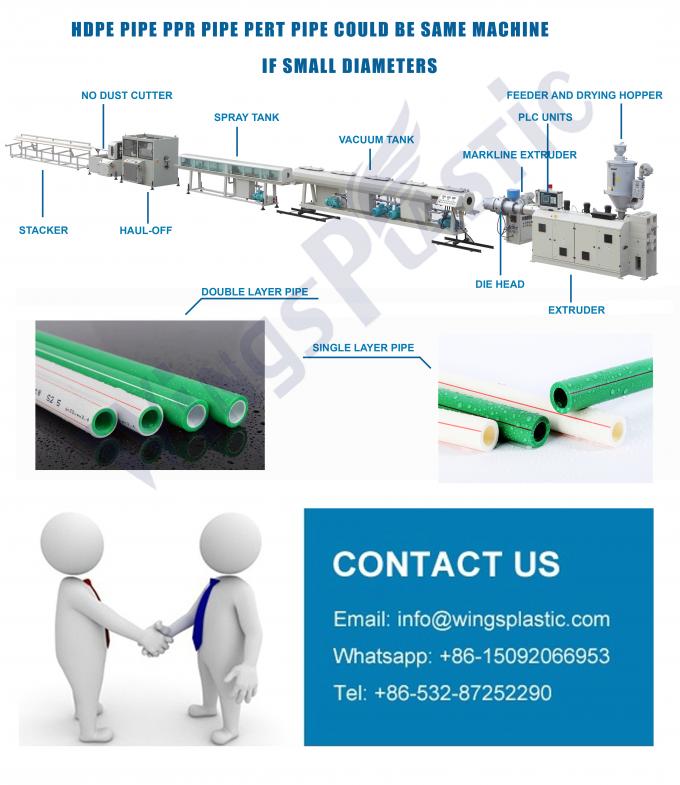
Základné informácie o strojoch
| Veľkosť extrudéra | Hlavný motor | Maximálna kapacita | Priemer potrubia |
| 65/33 | 37 kW | 150 kg/h | 16-63 mm |
| 65/33-H | 45 kW | 180 kg/h | 16-63 mm |
| 65/33-H | 55 kW | 200 kg/h | 20-110 mm |
Značka:Linka na výrobu plastových rúr LLDPE, Linka na výrobu plastových rúr PLC PPR, Linka na výrobu rúr LDPE LLDPE PPR
Kontaktné údaje
QINGDAO WINGS PLASTIC TECHNOLOGY CO., LTD
Kontaktná osoba:pán Wang
Tel:+86 15092066953
Fax:532-87252290
Technické parametre:
|
Typ stroja |
Typ extrudéra |
Priemer potrubia OD |
Maximálny výstup |
|
PPR-63 |
SJ70/32-37kw |
16-63 mm |
140 kg/h |
|
PPR-110 |
SJ65/33-55kw |
20-110 mm |
180 kg/h |
Populárne Tagy: Stroj na výrobu rúr ppr, Čína výrobcovia strojov na výrobu rúr ppr, dodávatelia, továreň, Fusion PPR stroj, PPR stroj, PPR ohrievač potrubí, PPR rúrkový ohrievač, PPR rúrový stroj, PPR spájkovací stroj


